Englisth
 Polski

Процесс разработки посуды по OEM шаг за шагом: от брифа до серийного производства
Короткий ответ: процесс разработки посуды по OEM проходит через десять последовательных этапов: бриф, выбор базовой платформы, техническая спецификация, оценка технологичности, подготовка оснастки, разработка образцов, утверждение эталонного образца, согласование упаковки и документов, пилотная партия и серийное производство с контролем качества. Для доработки существующей модели весь путь обычно занимает от 2 до 4 месяцев, для полностью новой конструкции с собственной оснасткой – от 4 до 7 месяцев. Самые большие задержки возникают не на заводе, а при неполном брифе, поздних изменениях спецификации и затянутом согласовании упаковки.
Чем эта статья отличается от общего руководства по OEM/ODM: различия между OEM, ODM и частной торговой маркой, выбор ассортимента и экономика первой партии подробно разобраны в полном руководстве OEM/ODM по созданию собственного бренда посуды. Здесь описан именно проектный процесс: что происходит на каждом этапе, какие документы получает покупатель, кто принимает решение, сколько времени занимает этап и какие ошибки сдвигают сроки запуска.
Как выглядит весь процесс OEM разработки посуды на одной схеме?
Процесс OEM разработки посуды удобно представить как цепочку этапов, каждый из которых заканчивается конкретным результатом и решением покупателя. Переход к следующему этапу без утвержденного результата предыдущего почти всегда приводит к переделкам. Таблица ниже показывает типовую последовательность для посуды из нержавеющей стали.
| Этап | Результат этапа | Кто утверждает | Типовой срок |
|---|---|---|---|
| 1. Бриф | Описание рынка, ассортимента, цены и требований | Покупатель | 1-2 недели |
| 2. Выбор платформы | Базовая модель или решение о новой конструкции | Покупатель и завод | 1 неделя |
| 3. Спецификация | Чертежи, материалы, размеры, допуски | Покупатель | 1-3 недели |
| 4. Оценка технологичности | Технологический маршрут и расчет цены | Завод | 1 неделя |
| 5. Оснастка | Штампы, пресс-формы, приспособления | Завод, оплата по договору | 0-6 недель |
| 6. Образцы | Один или несколько раундов образцов | Покупатель | 2-6 недель |
| 7. Эталонный образец | Подписанный эталон и замороженная спецификация | Покупатель и завод | 1 неделя |
| 8. Упаковка и документы | Утвержденные макеты, маркировка, протоколы испытаний | Покупатель | 2-4 недели, параллельно |
| 9. Пилотная партия | Подтверждение стабильности процесса | Покупатель и завод | 1-2 недели |
| 10. Серия и отгрузка | Партия, отчет о контроле, отгрузочные документы | Покупатель | 4-8 недель |
Сроки в таблице ориентировочные и зависят от сложности изделия, объема заказа, загрузки производства и скорости ответов покупателя. Этапы 6 и 8 обычно идут параллельно, и именно параллельная работа над образцами и упаковкой сокращает общий срок проекта сильнее всего.
Этап 1: что должен содержать бриф на OEM разработку посуды?
Бриф на OEM разработку посуды должен описывать не только внешний вид изделия, но и рынок, покупателя, цену и обязательные требования. Хороший бриф отвечает на вопросы: для какого канала продаж предназначена посуда, какой розничный ценовой сегмент нужен, какие изделия входят в линейку, на каких плитах она будет использоваться, какие материалы допустимы, какие сертификаты требуются на рынке назначения и какой объем первой и повторных партий планируется.
К брифу полезно приложить референсные фотографии, но они должны сопровождаться пояснениями: что именно нравится в референсе – форма, ручка, отделка или комплектация. Фотография не передает марку стали, толщину стенки и конструкцию дна, поэтому без текстового описания завод вынужден угадывать. Бриф на одной-двух страницах с четкими приоритетами экономит больше времени, чем любой последующий этап. Если поставщик еще не выбран, начните с материала как найти производителя посуды.
Этап 2: когда выбрать существующую модель, а когда разрабатывать новую?
Выбор между доработкой существующей модели завода и разработкой новой конструкции определяет сроки, бюджет и уровень уникальности продукта. Доработка существующей модели использует готовую оснастку и проверенный технологический маршрут; изменяются отделка, ручки, крышки, логотип, комплектация и упаковка. Новая конструкция требует собственных штампов или пресс-форм, большего числа раундов образцов и более высокого минимального заказа.
| Критерий | Доработка существующей модели | Новая конструкция |
|---|---|---|
| Срок до серии | 2-4 месяца | 4-7 месяцев |
| Затраты на оснастку | Минимальные или отсутствуют | Значительные |
| Уникальность формы | Ограниченная | Высокая |
| Технический риск | Низкий, процесс отработан | Выше, нужен подбор технологии |
| Подходит для | Первого запуска бренда, тестирования рынка | Сильной марки с подтвержденным спросом |
Для первой линейки большинству брендов выгоднее доработать проверенную платформу и вложить бюджет в упаковку, комплектацию и маркетинг. Собственная форма оправдана, когда продажи первой линейки подтвердили спрос и марке нужна защита от копирования. Готовые платформы можно посмотреть в каталоге продукции.
Этап 3: что входит в техническую спецификацию OEM посуды?
Техническая спецификация OEM посуды – это документ, по которому завод производит изделие, а покупатель принимает партию. В ней фиксируются марка стали корпуса и внешнего слоя, толщина стенки и дна, конструкция дна (однослойное, капсульное или полностью многослойное), размеры и объем, материал и способ крепления ручек, тип крышки, отделка внутренней и внешней поверхности, совместимость с индукцией, способ нанесения логотипа и допуски на ключевые размеры.
Каждый параметр в спецификации должен иметь способ проверки: толщину измеряют штангенциркулем или толщиномером, объем – мерной емкостью, совместимость с индукцией – на индукционной плите, марку стали – анализатором или сертификатом материала. Параметр без метода проверки нельзя использовать для приемки партии. Подробнее о выборе стали и конструкции рассказано в статьях о марках нержавеющей стали для посуды и о полностью трехслойной посуде Tri-Ply.
Этап 4: как завод оценивает технологичность и рассчитывает цену?
На этапе оценки технологичности завод переводит спецификацию в технологический маршрут: определяет раскрой листа, количество операций глубокой вытяжки, способ формирования дна, метод крепления ручек, последовательность полировки и способ нанесения логотипа. По этому маршруту рассчитываются расход материала, трудоемкость, необходимая оснастка и цена. Если какой-то параметр спецификации делает изделие неоправданно дорогим или нестабильным в производстве, инженеры предлагают альтернативу.
Покупателю важно получить расчет цены с разбивкой по основным статьям: материал корпуса, дно, ручки, крышка, отделка, логотип, упаковка и оснастка. Такая разбивка показывает, какие решения сильнее всего влияют на стоимость, и позволяет осознанно выбирать между, например, клепаными и приварными ручками или между зеркальной и сатинированной полировкой.
| Способ нанесения логотипа | Внешний вид | Стойкость | Когда подходит |
|---|---|---|---|
| Лазерная гравировка | Тонкая контрастная маркировка | Высокая | Небольшие партии, частая смена дизайна |
| Штамповка на дне | Рельефный знак | Очень высокая | Серийные модели, нужен отдельный штамп |
| Травление | Матовый рисунок на блестящей поверхности | Высокая | Декоративный логотип на корпусе |
| Логотип на ручке или заклепке | Заметный фирменный элемент | Высокая | Брендирование без изменения корпуса |
Этап 5: когда нужна собственная оснастка и кому она принадлежит?
Собственная оснастка нужна, когда изделие отличается от существующих моделей завода формой корпуса, профилем борта, рельефом дна, конструкцией ручки или крышки. Для посуды из нержавеющей стали это прежде всего штампы для вытяжки и обрезки, штампы для маркировки дна, а также пресс-формы для литых или пластиковых ручек. Изготовление оснастки занимает от нескольких недель до полутора месяцев в зависимости от сложности.
Право собственности на оснастку, условия ее хранения, использования только для заказов покупателя и порядок передачи должны быть зафиксированы в договоре до оплаты. Если оснастку оплачивает покупатель, разумно указать в договоре, что завод не использует ее для изделий других клиентов. Эти условия защищают уникальный дизайн и упрощают планирование повторных заказов.
Этап 6: как проходят раунды образцов и что в них проверять?
Разработка образцов обычно занимает один-три раунда. Первый образец проверяет форму, размеры, объем, вес, эргономику ручек и посадку крышки. Второй раунд исправляет замечания и подтверждает отделку, логотип и комплектацию. Третий раунд нужен, если изменения затронули конструкцию или отделку. Каждый раунд заканчивается письменным списком замечаний с фотографиями и измерениями, чтобы завод точно понимал, что исправить.
Образец стоит проверять не только визуально, но и в использовании: нагреть на плитах, которые указаны в брифе, проверить индукционную совместимость, равномерность нагрева дна, температуру ручек, устойчивость на ровной поверхности, плотность прилегания крышки и легкость мытья. Методы оценки качества описаны в материале как оценить качество кастрюли из нержавеющей стали, а работа посуды на индукционных плитах – в статье какая посуда работает на индукции.
Этап 7: что такое эталонный образец и зачем замораживать спецификацию?
Эталонный образец – это утвержденный покупателем экземпляр изделия, который становится физическим стандартом для серийного производства и приемки партий. Обычно изготавливают два-три одинаковых эталона: один остается у покупателя, другой у завода, третий используется инспектором. Эталон подписывается или маркируется с датой утверждения и номером версии спецификации.
Заморозка спецификации означает, что после утверждения эталона изменения вносятся только через формальную процедуру: покупатель описывает изменение, завод оценивает влияние на цену и сроки, обе стороны подтверждают новую версию. Без заморозки устные изменения накапливаются, и через несколько партий изделие начинает отличаться от первоначально согласованного. Четкая версионность спецификации – главный инструмент стабильного качества повторных заказов.
Этап 8: как согласовать упаковку, маркировку и документы?
Упаковку, маркировку и документы следует согласовывать параллельно с образцами, а не после их утверждения, потому что изготовление печатной продукции и испытания требуют отдельного времени. Покупатель предоставляет или утверждает макеты коробки, вкладышей, этикеток и инструкции, а завод подтверждает размеры упаковки по фактическому образцу, способ защиты изделия при транспортировке и раскладку в транспортной коробке.
На маркировке указываются данные, обязательные для рынка назначения: изготовитель или импортер, материал, инструкция по уходу, совместимость с типами плит, штрихкод и знаки соответствия. Для рынков ЕАЭС и других регионов изделия, контактирующие с пищевыми продуктами, должны иметь подтверждение соответствия применимым требованиям, поэтому образцы для лабораторных испытаний лучше отобрать сразу после утверждения эталона. Требования к документам стоит уточнить у импортера или аккредитованной лаборатории до начала серии.
Этап 9: зачем нужна пилотная партия перед серийным производством?
Пилотная партия нужна, чтобы проверить, что серийное оборудование, операторы и поставщики комплектующих воспроизводят эталонный образец стабильно, а не только в единичном экземпляре. Пилот выпускается на тех же линиях и с теми же материалами, что и будущая серия, но в небольшом объеме. По результатам проверяют размеры, вес, отделку, крепление ручек, нанесение логотипа и упаковку на выборке изделий.
Если пилотная партия выявляет разброс, причину устраняют до запуска полного объема: корректируют настройки оборудования, меняют поставщика комплектующих или уточняют инструкцию для операторов. Исправить проблему на пилоте в несколько сотен изделий гораздо дешевле, чем отбраковывать или переделывать всю партию.
Этап 10: как контролируется качество при серийном производстве посуды?
Качество при серийном производстве посуды контролируется на четырех уровнях. Входной контроль проверяет сталь, комплектующие и упаковку при поступлении на завод. Операционный контроль проверяет изделия после ключевых операций: вытяжки, формирования дна, крепления ручек и полировки. Финальный контроль проверяет готовые изделия перед упаковкой. Инспекция перед отгрузкой проводится по статистической выборке на основе принятого уровня качества, часто с участием инспектора покупателя или независимой компании.
Критерии приемки для инспекции перед отгрузкой берутся из замороженной спецификации и эталонного образца: размеры, вес, отделка, логотип, функциональные проверки, маркировка и упаковка. Отчет инспекции с фотографиями и результатами измерений позволяет покупателю принять решение об отгрузке без поездки на завод. Признаки качественного набора посуды описаны в статье как быстро отличить качественный набор посуды.
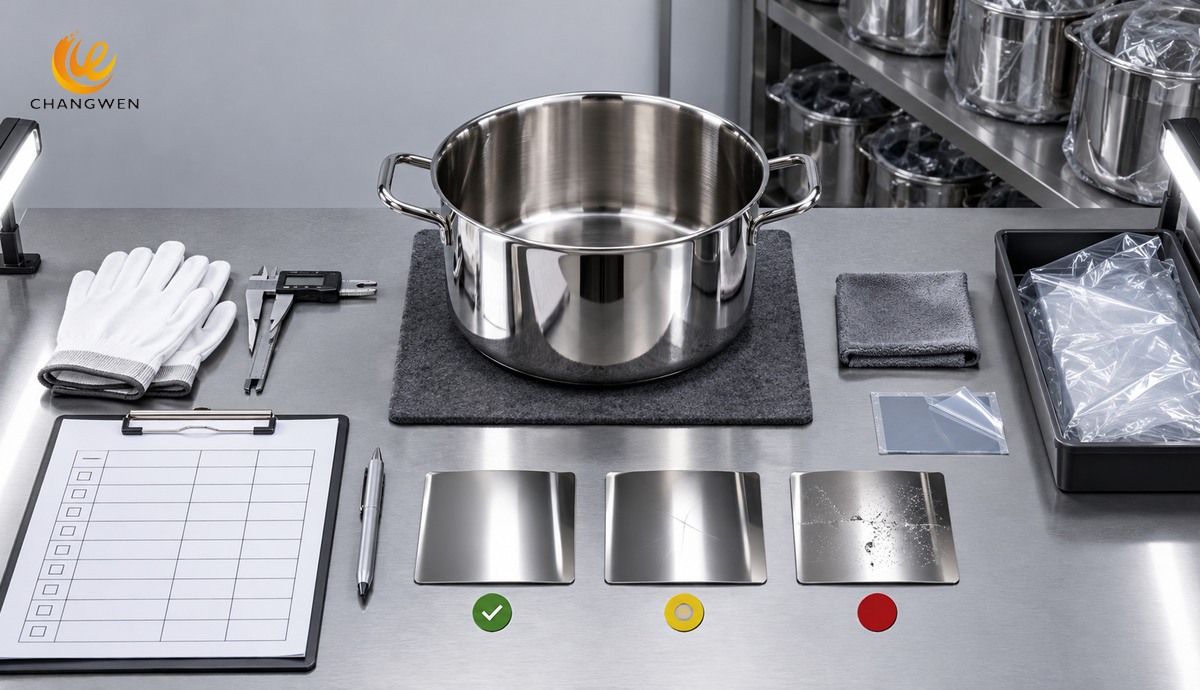
Какие производственные операции проходит кастрюля из нержавеющей стали?
Кастрюля из нержавеющей стали в серийном производстве проходит последовательность операций, и понимание этой последовательности помогает покупателю правильно формулировать требования и читать отчеты завода. Сначала лист стали раскраивается на заготовки, затем корпус формируется глубокой вытяжкой за одну или несколько операций, после чего обрезается и формируется борт. Для капсульного дна к корпусу присоединяется многослойный диск, для полностью многослойной посуды используется заранее плакированный лист.
Далее крепятся ручки – заклепками, точечной сваркой или винтами, – выполняется шлифовка и полировка внутренней и внешней поверхности, изделие моется и сушится, наносится логотип, затем проводится финальный контроль и упаковка. Каждая операция влияет на определенные параметры: вытяжка – на толщину стенки и геометрию, крепление дна – на плоскостность и работу на индукции, полировка – на внешний вид, крепление ручек – на прочность и безопасность. Поэтому в спецификации полезно указывать, после какой операции проверяется каждый параметр.
Какие документы покупатель получает на каждом этапе проекта?
На каждом этапе OEM проекта покупатель должен получать документ, который фиксирует результат и служит основой для следующего решения. Набор документов делает проект прозрачным и позволяет вернуться к любому решению при повторных заказах или смене ответственного сотрудника.
| Этап | Документ для покупателя |
|---|---|
| Оценка и расчет цены | Коммерческое предложение с разбивкой цены, сроками и стоимостью оснастки |
| Спецификация | Чертежи и спецификация с номером версии и датой |
| Образцы | Отчет об образце с измерениями, фотографиями и списком изменений |
| Эталон | Акт утверждения эталонного образца и замороженная спецификация |
| Упаковка | Утвержденные макеты и спецификация упаковки |
| Пилотная партия | Отчет о пилоте с результатами проверки выборки |
| Серия | Отчет об инспекции перед отгрузкой, упаковочный лист, отгрузочные документы |
Если какой-то документ не предусмотрен процессом поставщика, его стоит запросить в начале проекта. Отсутствие письменного результата этапа – ранний признак того, что проект управляется устными договоренностями.
Как устроить коммуникацию с заводом во время разработки?
Коммуникацию с заводом во время OEM разработки лучше строить вокруг одного общего плана проекта и регулярного отчета. План содержит все этапы, даты, ответственных и статус, а еженедельный отчет показывает, что сделано, какие вопросы открыты и какие решения нужны от покупателя. Каждый вопрос в отчете должен иметь срок ответа, иначе он тормозит следующий этап.
Фото- и видеоотчеты с ключевых операций – образцов, пилотной партии, упаковки – заменяют большую часть поездок на завод. Важно, чтобы все решения подтверждались письменно в одном канале, а файлы спецификации и макетов хранились с номерами версий. Это особенно важно, когда со стороны покупателя в проекте участвуют закупщики, дизайнеры и специалисты по качеству одновременно.
Как перейти от первой партии к повторным заказам?
Переход от первой партии к повторным заказам проходит быстрее, когда эталон, спецификация, упаковка и оснастка уже утверждены и сохранены. Повторный заказ по замороженной спецификации не требует новых образцов, поэтому срок определяется в основном закупкой материала и загрузкой производства. Чтобы сократить его, покупатель может передавать заводу прогноз продаж на несколько месяцев вперед, а завод – заранее резервировать сталь и производственные мощности.
Отзывы покупателей после первой партии полезно собирать систематически и вносить улучшения пакетом в новую версию спецификации, а не точечно в каждый заказ. Такой подход сохраняет стабильность ассортимента и позволяет оценить влияние каждого изменения на цену и сроки.
Как распределить ответственность между брендом и заводом?
Распределение ответственности между брендом и заводом должно быть согласовано в начале проекта, иначе решения зависают между сторонами. Бренд отвечает за рыночные требования, утверждение спецификации, эталона, макетов упаковки и за решение об отгрузке. Завод отвечает за технологический маршрут, оснастку, образцы, производство, внутренний контроль качества и упаковку в соответствии с утвержденными документами.
| Задача | Бренд | Завод |
|---|---|---|
| Бриф и целевая цена | Готовит и утверждает | Задает уточняющие вопросы |
| Спецификация | Утверждает | Предлагает технические решения |
| Оснастка | Оплачивает при необходимости | Проектирует, изготавливает, хранит |
| Образцы и эталон | Проверяет и утверждает | Изготавливает и исправляет |
| Упаковка | Предоставляет или утверждает дизайн | Подтверждает размеры и защиту |
| Контроль качества | Определяет критерии, может проводить инспекцию | Выполняет входной, операционный и финальный контроль |
| Отгрузка | Дает разрешение | Готовит груз и документы |
Что чаще всего задерживает OEM проект посуды?
Чаще всего OEM проект посуды задерживает неполный бриф, из-за которого первый образец создается по предположениям и требует повторного раунда. Вторая частая причина – изменения после утверждения эталона: новая ручка, другой цвет крышки или измененная комплектация запускают цепочку новых образцов, обновления упаковки и пересчета цены. Третья причина – позднее согласование упаковки, когда изделие уже готово, а коробки еще не напечатаны.
Сроки также сдвигают медленные ответы на вопросы завода, отсутствие ответственного лица со стороны бренда, ожидание лабораторных испытаний и сезонная загрузка производства перед праздниками. Еженедельный короткий созвон или отчет со списком открытых вопросов, ответственных и сроков решает большинство этих проблем.
Как сократить срок от брифа до серийного производства?
Срок от брифа до серийного производства сокращают пять решений. Первое – начинать с существующей платформы завода вместо полностью новой формы. Второе – готовить подробный бриф с приоритетами и допустимыми альтернативами. Третье – вести упаковку и документы параллельно с образцами. Четвертое – назначить одного ответственного со стороны бренда с правом принимать решения. Пятое – согласовать даты всех этапов в начале проекта и проверять их еженедельно.
Дополнительно помогает планирование первой партии с учетом сезона продаж: запуск, рассчитанный на прибытие товара за два-три месяца до пикового сезона, оставляет запас на непредвиденные задержки и на корректировку повторного заказа по первым отзывам покупателей.
Какие ошибки допускают бренды при OEM разработке посуды?
Самая дорогая ошибка – выбирать поставщика по цене образца, не проверив стабильность серии. Образец можно изготовить вручную с особой тщательностью, а партию производят серийные линии, поэтому пилотная партия и инспекция перед отгрузкой важнее любого единичного экземпляра. Вторая ошибка – описывать продукт фотографиями без измеримых параметров.
Другие распространенные ошибки: отсутствие письменно утвержденного эталона, устные изменения без новой версии спецификации, непроверенная совместимость с плитами целевого рынка, упаковка, рассчитанная без фактического образца, и неурегулированное право собственности на оснастку. Каждая из этих ошибок предотвращается простым правилом: каждое решение фиксируется в документе, у которого есть номер версии и дата.
Частые вопросы об OEM разработке посуды
Сколько раундов образцов нужно для OEM посуды?
Для доработки существующей модели обычно достаточно одного-двух раундов образцов. Для новой конструкции с собственной оснасткой часто требуется два-три раунда, особенно если меняются форма корпуса, ручки или конструкция дна.
Можно ли изменить спецификацию после утверждения эталона?
Изменить спецификацию можно, но только через формальную процедуру с оценкой влияния на цену, сроки и упаковку, новым номером версии и, при необходимости, новым образцом. Изменения, внесенные устно, – частая причина расхождений между партиями.
Что входит в пилотную партию?
Пилотная партия – это небольшой объем изделий, выпущенный на серийном оборудовании с серийными материалами и упаковкой. Она подтверждает, что завод стабильно воспроизводит эталонный образец перед запуском полного заказа.
Нужно ли покупателю присутствовать на заводе во время производства?
Присутствие не обязательно. Многие бренды контролируют проект через фото- и видеоотчеты, отчеты о контроле качества и инспекцию перед отгрузкой, проводимую собственным или независимым инспектором.
Сколько длится OEM разработка посуды с нуля?
Полностью новая конструкция с собственной оснасткой обычно проходит путь от брифа до первой серийной отгрузки за 4-7 месяцев. Доработка существующей модели занимает 2-4 месяца в зависимости от объема изменений и скорости согласований.
Запустите OEM разработку посуды вместе с Changwen
Changwen – китайский производитель посуды из нержавеющей стали, углеродистой стали и чугуна с собственным производством площадью около 98 000 м² и многолетним опытом экспортных OEM и ODM проектов. Мы помогаем оптовым покупателям, импортерам и брендам пройти весь путь от брифа до серийного производства: подбираем базовую платформу, готовим техническую спецификацию, изготавливаем образцы и эталоны, наносим логотип, разрабатываем упаковку частной марки и контролируем каждую партию перед отгрузкой. Ознакомьтесь с нашими услугами OEM/ODM, наборами посуды из нержавеющей стали, посудой из углеродистой стали, чугунной посудой и информацией о компании.
Готовы обсудить собственную линейку посуды? Отправьте бриф, референсные фотографии, целевую цену, ориентировочный объем и рынок сбыта через страницу контактов Changwen. Наши специалисты предложат подходящие модели, составят план проекта со сроками каждого этапа и подготовят образцы и коммерческое предложение для оптового заказа или частной торговой марки. Ответы на распространенные вопросы собраны в разделе FAQ.