Englisth
 Polski

Полное руководство по покупке полностью трёхслойной посуды Tri-Ply
Краткий ответ: полностью трехслойная посуда Tri-Ply состоит из внутреннего слоя нержавеющей стали, теплопроводного алюминиевого сердечника и внешнего слоя нержавеющей стали, причем все три слоя непрерывно проходят по дну и стенкам корпуса. Для импортера или владельца частной марки правильный выбор определяется не только общей толщиной, но и долей алюминия, маркой контактного и внешнего слоев, геометрией корпуса, качеством открытого края, плоскостностью дна, балансом ручки и стабильностью серийного производства.
Время чтения: 15 минут. Руководство предназначено для закупщиков, дистрибьюторов, розничных сетей и брендов, которым нужно сравнить предложения поставщиков по одинаковым параметрам и превратить красивый образец в воспроизводимую спецификацию массового заказа.
Что означает “полностью трехслойная” конструкция Tri-Ply?
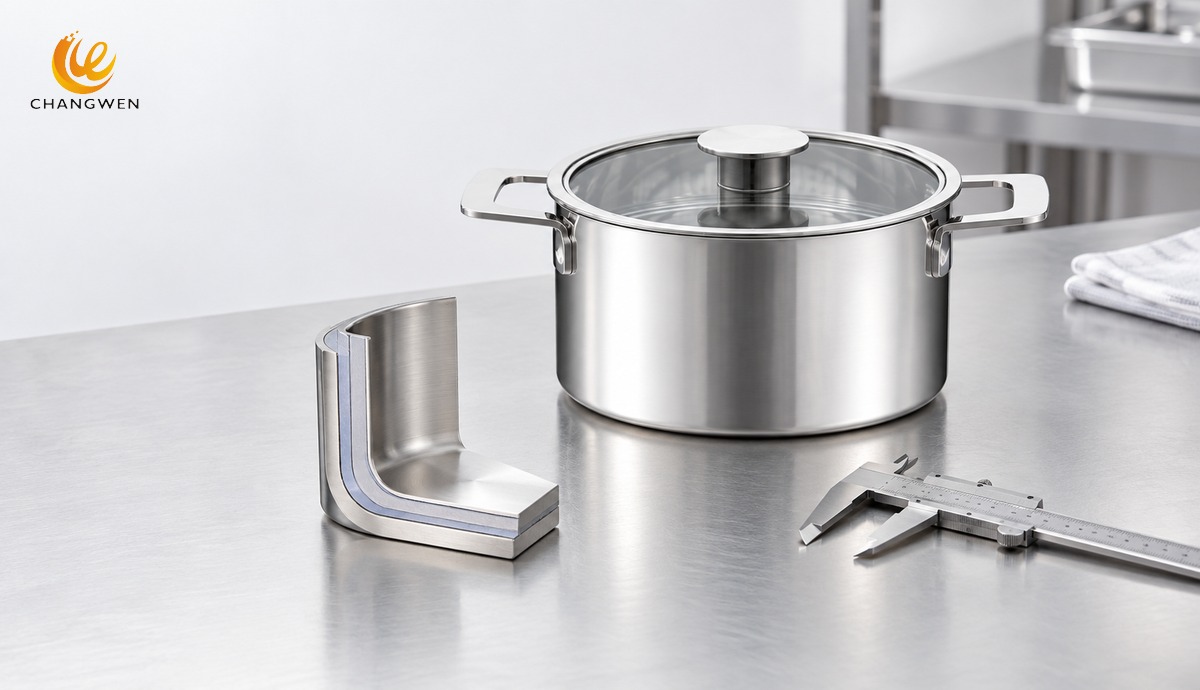
Термин “полностью трехслойная” означает, что трехслойный лист формует весь корпус изделия: алюминиевый сердечник находится не только под рабочей зоной дна, но и внутри стенок до верхнего края. Такая конструкция отличается от кастрюли с однослойными стенками и отдельным капсулированным или ударно-приклеенным диском на дне. Оба решения могут быть полезными, однако они передают тепло по-разному и не должны сравниваться как одинаковые товары.
В типичной архитектуре Tri-Ply внутренний слой из нержавеющей стали образует поверхность контакта с пищей, средний алюминиевый слой распределяет тепло, а наружный слой из нержавеющей стали обеспечивает прочность и совместимость с выбранными плитами. Фраза “три слоя” сама по себе недостаточна: коммерческая спецификация должна отдельно называть материал, номинальную толщину и допуск каждого слоя.
Чем полностью Tri-Ply отличается от посуды с капсулированным дном?
Посуда с капсулированным дном концентрирует теплопроводный металл в основании, поэтому она хорошо подходит для кипячения, супов и задач, где основная передача тепла идет снизу. Полностью Tri-Ply переносит алюминиевый сердечник в стенки, поэтому боковые поверхности быстрее участвуют в нагреве. Это особенно заметно при тушении, приготовлении соусов, обжаривании с последующим деглазированием и работе с продуктом выше уровня центральной зоны дна.
Разница не означает, что полная облицовка автоматически лучше для каждого SKU. Высокая бульонная кастрюля может выиграть от меньшей массы и более низкой цены конструкции с отдельным диском, тогда как сотейник или неглубокая кастрюля чаще получает практическую пользу от нагрева стенок. Закупщик должен выбирать конструкцию по сценарию использования, целевой цене, массе и ожиданиям потребителя, а не по одному маркетинговому термину.
Какие функции выполняют три слоя?
Внутренний слой должен давать однородную, пригодную для пищевого контакта поверхность и выдерживать обычные кислые, соленые и щелочные продукты в пределах заявленного назначения. Для спецификации важна точная марка стали, а не расплывчатое обозначение “нержавеющая сталь”. Покупатель также должен зафиксировать состояние поверхности, шероховатость, направление сатинирования и допустимость следов формования.
Алюминиевый сердечник является главным проводником тепла в трехслойном корпусе. Более толстый сердечник обычно улучшает распределение температуры и уменьшает локальные горячие зоны, но одновременно увеличивает массу, стоимость материала и время реакции на снижение мощности. Поэтому общий миллиметраж без разбивки по слоям не показывает реальную тепловую ценность изделия.
Наружный слой защищает алюминий, формирует внешний вид и может обеспечивать работу на индукции. Магнитный тест полезен как быстрая проверка, но он не подтверждает марку стали, толщину, качество соединения слоев или эффективность конкретной индукционной плиты. Для приемки партии магнитный тест следует сочетать с документами на материал, измерениями и практическим нагревом.
Как оценивать общую толщину и соотношение слоев?
Общая толщина должна рассматриваться как система, а не как единственное число. Два корпуса толщиной 2,5 мм могут вести себя по-разному, если в одном изделии больше алюминия, а в другом толще стальные оболочки. Для сравнимого запроса котировок укажите номинальную толщину каждого слоя, суммарную толщину, допустимое отклонение и места измерения на дне и стенке.
Толщина также должна соответствовать диаметру и форме. Небольшая кастрюля может сохранять жесткость при более легкой конструкции, тогда как широкая сковорода подвергается большему риску выгибания при тепловом цикле. Требование одной толщины для всех предметов набора упрощает описание, но не всегда дает лучший баланс между ценой, массой и устойчивостью.
Правильный контроль не ограничивается измерением готового края штангенциркулем. Завальцовка, шлифовка и местная деформация могут изменить показание у кромки, поэтому поставщик должен согласовать метод измерения исходного листа и готового корпуса. Разрушающий разрез контрольного образца полезен при первой квалификации, потому что он показывает фактическую структуру, непрерывность слоев и отсутствие скрытых пустот.
Почему верхний край требует отдельной спецификации?
У полностью трехслойного корпуса алюминиевый сердечник может быть виден на открытом верхнем крае. Такой край не обязательно является дефектом, но его обработка влияет на долговечность, внешний вид и восприятие качества. В спецификации следует указать, остается ли сердечник открытым, закрывается ли он нержавеющей сталью или формируется завальцованная кромка.
При открытом крае проверяют равномерность линии слоев, отсутствие заусенцев, расслоения и заметных провалов алюминия. При закрытом крае проверяют полноту герметизации, стабильность профиля и отсутствие трещин после циклов нагрева и мытья. Любой выбранный вариант должен быть одинаковым на эталонном образце, предсерийной партии и массовом заказе.
Как выбрать внутреннюю и наружную марку нержавеющей стали?
Внутренняя сталь выбирается по требованиям целевого рынка, пищевому контакту, коррозионной стойкости и позиционированию товара. Коммерческая спецификация должна указывать стандарт и марку материала, а также документы, которыми поставщик подтвердит химический состав. Обозначения вроде “18/10” могут быть понятны покупателю на упаковке, но для контроля закупки они не заменяют точное обозначение материала и согласованный метод проверки.
Наружная сталь часто выбирается с учетом магнитных свойств для индукции. Министерство энергетики США объясняет, что индукционная плита передает энергию непосредственно в посуду электромагнитным полем, а практическим условием совместимости является плоское дно, к которому притягивается магнит. Поэтому спецификация должна включать магнитный внешний слой, плоскостность и фактический тест на нескольких типовых плитах, а не только символ индукции на коробке. Подробнее о принципе можно прочитать в материале Department of Energy.
Как геометрия корпуса изменяет результат нагрева?
Диаметр дна, угол перехода от дна к стенке, высота борта и степень раскрытия стенок влияют на полезную площадь, испарение и движение пищи. Широкий радиус перехода облегчает работу венчиком и лопаткой, но уменьшает плоскую рабочую зону при том же верхнем диаметре. Малый радиус увеличивает площадь дна, однако его сложнее равномерно полировать и очищать.
Для точного сравнения поставщиков указывайте отдельно верхний внутренний диаметр, фактический диаметр плоского дна, высоту корпуса и полезный объем до безопасной линии заполнения. Номинальный объем, измеренный до самого края, завышает реальную вместимость для кипения. Полезный объем дает покупателю более честную связь между размером изделия и количеством готовой пищи.
Геометрия также влияет на деформацию. Широкое дно испытывает более высокий перепад температуры между центром и краями, поэтому профиль холодного дна часто проектируют с контролируемой вогнутостью. После нагрева основание должно приближаться к плоскому контакту, а не превращаться в выпуклую поверхность, которая качается или плохо взаимодействует со стеклокерамикой.
Как проверить плоскостность и устойчивость дна?
Проверку плоскостности проводят в холодном состоянии, при рабочей температуре и после повторных тепловых циклов. Изделие ставят на эталонную плоскую плиту, измеряют зазоры в согласованных точках и фиксируют качание под одинаковой нагрузкой на ручку. Однократный тест новой кастрюли не показывает, сохранится ли геометрия после многократного нагрева и охлаждения.
Для закупки разумно согласовать предельное холодное отклонение, критерий отсутствия заметного качания и допустимое изменение после циклического испытания. Метод должен задавать мощность, время, количество воды или масла, температуру охлаждения и число циклов. Без одинакового метода два поставщика могут заявить “плоское дно”, измеряя совершенно разные условия.
Каким должен быть воспроизводимый тепловой тест?
Сравнимый тест начинается с одинаковой плиты, мощности, начальной температуры изделия, объема воды или масла и положения датчиков. Измеряйте время достижения заданной температуры, разницу между центром и несколькими радиальными точками, температуру стенки на фиксированной высоте и реакцию после снижения мощности. Такие данные отвечают на вопрос о поведении корпуса лучше, чем субъективная фраза “нагревается равномерно”.
Тепловизор помогает увидеть рисунок температуры, но его показания на блестящей стали искажаются отражением и различной излучательной способностью поверхности. Для количественного сравнения используйте одинаковые матовые контрольные метки или контактные датчики и фиксированный угол съемки. Тепловизионное изображение полезно как карта, а откалиброванные датчики – как источник чисел.
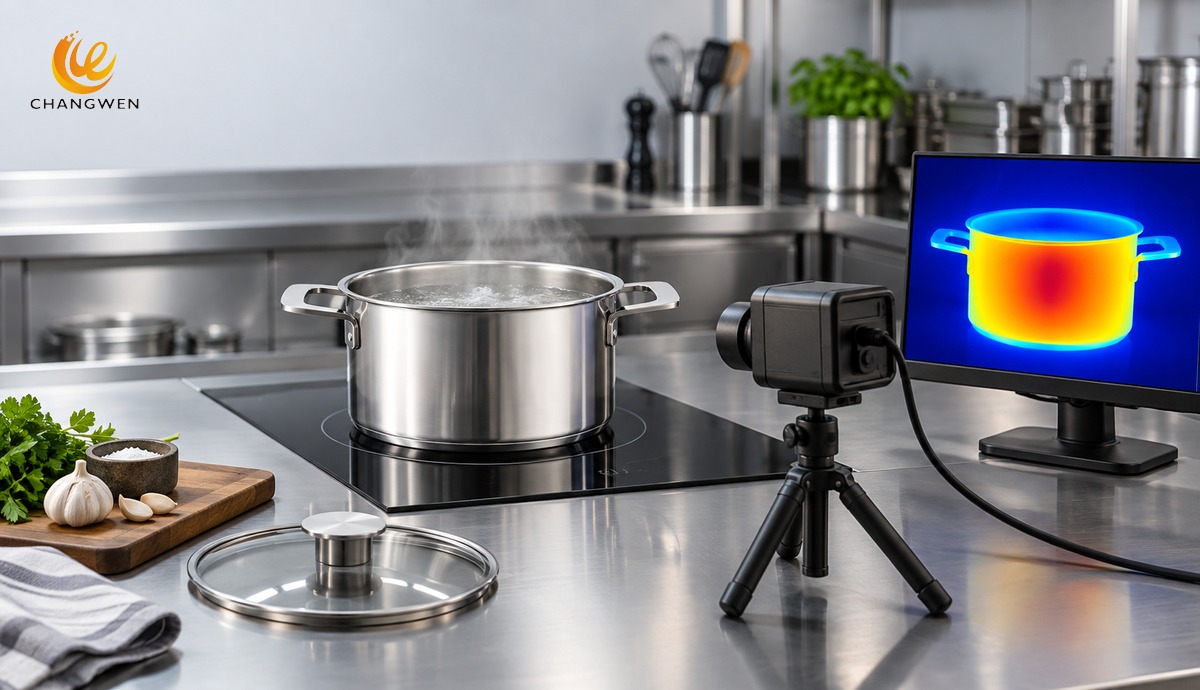
При сравнении полностью Tri-Ply с капсулированным дном уделяйте внимание не только центру. Измерение температуры стенки показывает, насколько эффективно сердечник переносит тепло вверх. Это преимущество имеет смысл для соусов и тушения, но может увеличивать температуру наружной части корпуса и ручек, поэтому тепловой тест следует дополнять проверкой безопасного хвата.
Как оценить скорость реакции на изменение мощности?
Тепловая реакция описывает, как быстро температура растет после увеличения мощности и снижается после ее уменьшения. Тяжелый алюминиевый сердечник сглаживает горячие зоны и лучше удерживает тепло, но медленнее реагирует на команду повара. Более легкий корпус реагирует быстрее, однако может создавать большую температурную неоднородность при сильной горелке.
Покупателю не нужно искать максимальную массу или минимальное время любой ценой. Для сковороды важны быстрый отклик и устойчивость к локальному перегреву, для сотейника – контроль нежного соуса, а для большой кастрюли – равномерность при длительном кипении. Ассортимент становится сильнее, когда толщина и геометрия оптимизированы по функциям каждого предмета, а не скопированы по одному шаблону.
Как вес и баланс влияют на реальное использование?
Полная трехслойная конструкция делает стенки тяжелее, чем у изделия с тонкими однослойными стенками и отдельным диском. Масса может передавать ощущение прочности, но слишком тяжелая кастрюля ухудшает управляемость после заполнения. Для спецификации измеряйте собственную массу, массу с крышкой и расчетную массу при рабочем заполнении.
Баланс проверяют не только на пустой посуде. Сковорода с длинной тяжелой ручкой может опрокидываться на маленькой конфорке, а короткая ручка затрудняет контроль заполненного сотейника. Испытание должно оценивать положение центра тяжести, усилие запястья, устойчивость на плите и возможность безопасно поднять изделие в перчатке.
Какие требования задать ручкам и их креплению?
Ручка должна сохранять прочность, удобство хвата и приемлемую температуру в заявленных условиях. Полая нержавеющая ручка часто передает меньше тепла, чем сплошная, но ее конструкция, длина, вентиляция и площадь соединения имеют большее значение, чем одно слово “stay-cool”. В закупочном задании укажите температурный тест, нагрузку, количество циклов и критерий ослабления крепежа.
Заклепки дают понятное механическое соединение, но создают выступы внутри корпуса и требуют контроля зазоров и полировки. Точечная сварка сохраняет более гладкую внутреннюю поверхность, однако качество зависит от геометрии контакта и процесса сварки. Сравнение должно включать статическую нагрузку, кручение, повторный подъем заполненного изделия и осмотр после нагрева, а не только визуальный вид соединения.
Как выбрать крышку для полностью трехслойного корпуса?
Стеклянная крышка позволяет видеть процесс приготовления и хорошо воспринимается в рознице, но увеличивает массу и требует контроля стекла, обода и посадки. Крышка из нержавеющей стали легче переносит удары и может быть пригодна для более широкого диапазона температур, однако не дает визуального контроля. Комбинированная крышка должна оцениваться как отдельная система, включая обод, вентиляционное отверстие, ручку и герметичность посадки.
Посадку крышки проверяют на каждом диаметре, потому что общий дизайн не гарантирует одинаковый зазор во всех размерах. Зафиксируйте допустимое боковое перемещение, устойчивость при наклоне, отвод конденсата и расстояние от ручки до горячей поверхности. Если крышки взаимозаменяемы между предметами набора, это преимущество следует подтвердить перечнем совместимых диаметров.
Какая отделка лучше для розничной и профессиональной линейки?
Зеркальная полировка создает яркий премиальный вид, но быстрее показывает отпечатки, мелкие царапины и волнистость поверхности. Сатинированная отделка лучше скрывает следы обращения и обычно практичнее для интенсивного использования, однако направление и однородность шлифовки должны быть стабильными. Комбинация сатинированного корпуса и полированной кромки может добавить визуальный контраст, но увеличивает количество контрольных границ.
Критерий приемки отделки должен описывать условия осмотра: тип света, расстояние, угол, время наблюдения и допустимый размер дефекта. Без единого метода покупатель и фабрика будут по-разному оценивать царапины, волны, следы полировки и цветовые различия. Для более широкого контекста отделки полезно сравнить материал с руководством по посуде из нержавеющей стали с зеркальной полировкой.
Какие дефекты особенно важны для Tri-Ply?
К критичным дефектам относятся расслоение, трещины, острые кромки, нарушение прочности ручки, нестабильное дно и несоответствие материала пищевого контакта. К функциональным дефектам относятся сильная деформация, неравномерная посадка крышки, непредсказуемый нагрев и заметное ухудшение индукционной работы. Косметические дефекты включают царапины, пятна, волны полировки и различие оттенка в пределах согласованного стандарта.
Для многослойного корпуса отдельно контролируют линию открытого края, равномерность толщины, пустоты между слоями и появление вздутий после теплового цикла. Ультразвуковая или другая неразрушающая проверка может быть уместна для квалификации процесса, но приемочный план должен соответствовать риску и стоимости. Минимальный рабочий набор включает визуальный осмотр, размеры, массу, плоскостность, нагрев и разрез утвержденного контрольного образца.
Какие документы нужны для пищевого контакта?
Требования зависят от рынка назначения, поэтому покупатель должен сообщить страны продаж до утверждения материала и испытаний. Для Европейского союза базовый принцип Регламента (EC) No 1935/2004 состоит в том, что материал не должен переносить в пищу вещества в количестве, опасном для здоровья, изменяющем состав пищи или ухудшающем ее органолептические свойства. Актуальный текст доступен в официальной базе EUR-Lex.
Запрашивайте декларации материала, отчеты аккредитованной лаборатории, описание образца, дату, примененный метод и связь отчета с конкретной конструкцией. Отчет на похожую кастрюлю не доказывает соответствие изделия с другой маркой внутренней стали, отделкой или комплектующими. Документы должны быть прослеживаемы до материала и версии эталонного образца.
Для международных проектов полезно сверять область применимости стандартов до включения их в заказ. Каталог ISO по посуде, столовым приборам и принадлежностям показывает, что разные документы охватывают разные типы изделий и испытаний. Указание стандарта без проверки его области применения создает ложное чувство контроля.
Как составить сравнимый RFQ для Tri-Ply?
Запрос котировки должен превращать маркетинговое описание в измеримые поля. Укажите назначение каждого предмета, размеры, полезный объем, общую конструкцию, материалы слоев, толщины и допуски, профиль кромки, плоскостность, ручки, крышку, отделку, совместимость с плитами, маркировку, упаковку, испытания, размер партии и целевой рынок.
- Корпус: полный Tri-Ply от дна до края, чертеж и критические размеры.
- Слои: марка и толщина внутренней стали, алюминия и наружной магнитной стали.
- Рабочие характеристики: тепловой тест, плоскостность, циклы нагрева и температура ручки.
- Внешний вид: тип полировки, эталон цвета и критерии визуальных дефектов.
- Комплектующие: конструкция крышки, крепление ручки, взаимозаменяемость деталей.
- Контроль: эталонный образец, план выборки, критические, значительные и малозначительные дефекты.
- Коммерческие условия: MOQ, цена по объемам, срок образца, срок партии и упаковочная конфигурация.
Поставщики должны отвечать на одинаковую таблицу, а исключения указывать отдельно. Если один поставщик предлагает более низкую цену при меньшем алюминиевом сердечнике, другом материале наружного слоя или упрощенной упаковке, предложения перестают быть эквивалентными. Сравнение должно нормализовать конструкцию до расчета ценовой разницы.
Как утверждать эталонный образец?
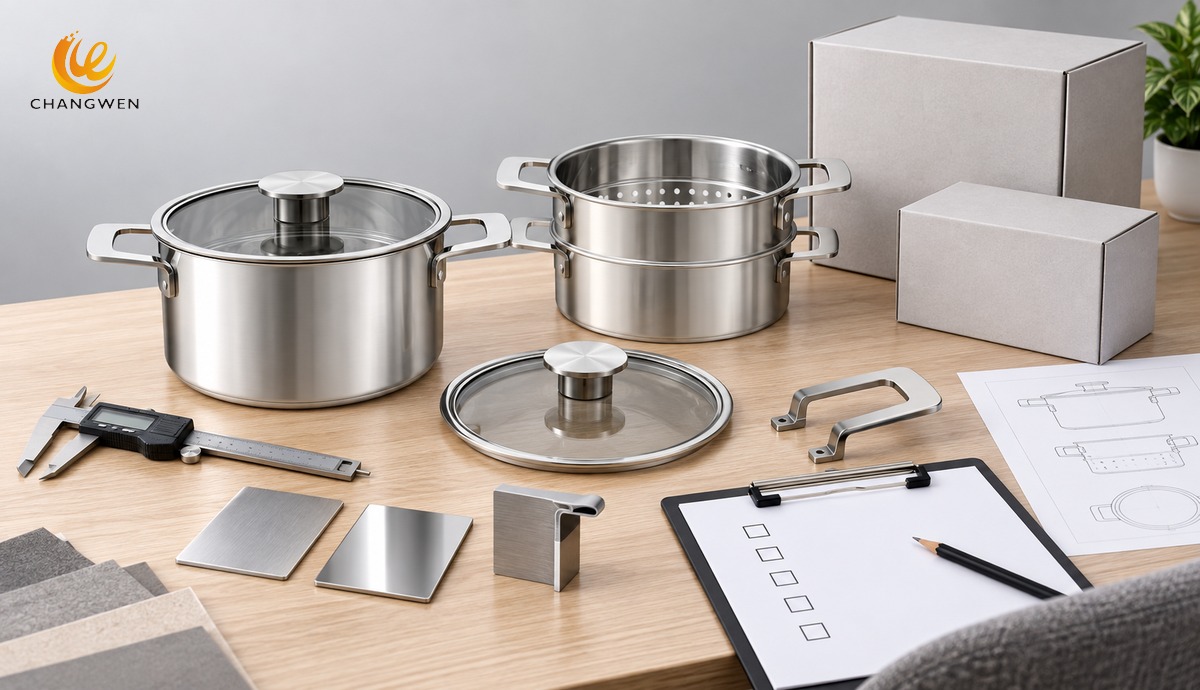
Эталонный образец является физическим продолжением спецификации. Перед подписью проверьте размеры, массу, толщину слоев, объем, плоскостность, крышку, ручки, отделку, логотип, маркировку, упаковку и функциональные тесты. Фотографии полезны для истории, но они не заменяют подписанный образец и измерительный отчет.
Образец должен иметь уникальный код версии, дату, подписи сторон и перечень допустимых отклонений. Любое изменение листа, формы, поставщика ручек, сварочного процесса или отделки после утверждения требует оценки влияния. Правило изменения защищает от ситуации, когда серийная партия визуально похожа на образец, но имеет другую тепловую или механическую конструкцию.
Как контролировать серийную партию?
Входной контроль материалов подтверждает сертификаты партий листа и отслеживает их до производственного заказа. Производственный контроль проверяет вытяжку, обрезку, кромку, полировку, сварку или клепку и сборку. Финальная инспекция сравнивает готовые изделия с эталоном и выборочным планом, а не только с фотографией в каталоге.
Критические характеристики измеряются чаще, чем малорисковые косметические признаки. Материал пищевого контакта, прочность ручки, острые края, расслоение и опасная деформация требуют особенно строгого подхода. Размер логотипа или легкое отличие рисунка сатинирования может иметь другой уровень риска, но все равно должно соответствовать согласованному эталону.
Тепловое испытание серийной партии лучше проводить на выборке с фиксированной периодичностью и сохранять результаты по номеру партии. Такая история помогает обнаружить медленный дрейф толщины, плоскостности или сборочного процесса до появления массовых рекламаций. Прослеживаемость превращает контроль качества из разовой проверки в систему управления поставками.
Какие ошибки чаще всего допускают импортеры?
Первая ошибка – покупать слово “Tri-Ply”, не определив, проходит ли алюминий по всей стенке. Вторая ошибка – сравнивать только общую толщину без разбивки слоев. Третья ошибка – утверждать внешний вид, не проверив горячую плоскостность, баланс и температуру ручки.
Четвертая ошибка – использовать один красивый образец без подписанной спецификации и правил изменения. Пятая ошибка – переносить один набор испытаний на все диаметры, хотя широкая сковорода и высокая кастрюля испытывают разные нагрузки. Шестая ошибка – заказывать упаковку до подтверждения фактической массы, габаритов, защиты крышек и выступающих ручек.
Седьмая ошибка – считать, что более тяжелое изделие всегда качественнее. Масса имеет ценность только тогда, когда она находится в нужном слое, улучшает рабочие характеристики и не ухудшает управляемость. Восьмая ошибка – заявлять совместимость со всеми плитами на основании магнита, не проведя тесты на выбранных индукционных зонах и минимальных диаметрах распознавания.
Как сформировать ассортимент для бренда или сети?
Начните не с количества предметов, а с задач покупателя. Базовая линия может включать кастрюли основных объемов, сотейник и сковороду, если каждый предмет закрывает отдельный сценарий. Дублирование близких диаметров увеличивает склад и стоимость упаковки, но не всегда дает покупателю заметную дополнительную пользу.
Полностью Tri-Ply лучше использовать там, где распределение тепла по стенкам и точный контроль создают понятное преимущество. Для некоторых больших объемов конструкция с капсулированным дном может сохранить ценовую доступность. Смешанная архитектура ассортимента допустима, если упаковка ясно объясняет различие и каждый SKU соответствует своей задаче.
При разработке линейки сравните существующий каталог посуды Changwen и общий материал о выборе кастрюль и сковород из нержавеющей стали. Эти страницы помогают определить формы и комплектацию, тогда как настоящее руководство отвечает именно на вопрос о конструкции полного Tri-Ply и ее проверке.
Как заказать OEM или private label полностью Tri-Ply?
Проект OEM начинается с целевого рынка, ценового сегмента, состава набора и измеримой спецификации. Затем поставщик оценивает конструкцию, оснастку, отделку, ручки, крышки, логотип и упаковку, после чего стороны утверждают образец. Страница OEM/ODM Changwen описывает доступную настройку материалов, логотипов, ручек, крышек и упаковки, а также этапы от коммуникации и котировки до образца, инспекции и доставки.
Для первой консультации подготовьте целевую страну, прогноз годового объема, желаемые диаметры, толщину или рабочие характеристики, тип крышки, материал ручки, отделку, требования к логотипу и формат упаковки. Если точная толщина еще не определена, передайте сценарии приготовления и ценовой уровень: инженерное сравнение двух образцов даст более надежное решение, чем случайное число.
Практический чек-лист закупщика
- Подтвердите, что три слоя проходят от дна до верхнего края.
- Запишите марку и толщину каждого слоя, а не только общий миллиметраж.
- Согласуйте профиль края и критерии отсутствия расслоения.
- Измерьте полезный объем, плоский диаметр дна, массу и баланс.
- Проведите одинаковый тест нагрева, реакции мощности и горячей плоскостности.
- Проверьте температуру, прочность и эргономику ручек.
- Зафиксируйте посадку крышки и взаимозаменяемость по диаметрам.
- Утвердите визуальный стандарт отделки при заданном освещении.
- Свяжите документы пищевого контакта с конкретной версией изделия.
- Подпишите эталонный образец и правила любых изменений.
- Определите план контроля партии и прослеживаемость материалов.
- Сравнивайте котировки только после нормализации всех спецификаций.
Часто задаваемые вопросы
Всегда ли полностью Tri-Ply лучше капсулированного дна?
Нет. Полностью Tri-Ply дает непрерывное распределение тепла по дну и стенкам, но обычно стоит и весит больше. Капсулированное дно может быть рациональнее для большой кастрюли, где нагрев стенок менее важен. Лучшее решение определяется задачей, ценой, массой и ожидаемым способом приготовления.
Можно ли определить качество Tri-Ply по толщине края?
Толщина края дает полезную быструю информацию, но не показывает точную долю каждого металла и может быть изменена завальцовкой или шлифовкой. Для квалификации поставщика нужен документ на состав слоев, измерение исходного листа и контрольный разрез готового корпуса.
Подходит ли полностью трехслойная посуда для индукции?
Она подходит для индукции, если внешний слой обладает требуемыми магнитными свойствами, дно имеет подходящий размер и сохраняет контакт с поверхностью. Наличие алюминиевого сердечника само по себе не обеспечивает индукционную совместимость, поэтому необходим тест готового изделия.
Какая толщина лучше для профессиональной линейки?
Единой лучшей толщины не существует. Широкая сковорода нуждается в другом балансе жесткости и отклика, чем маленькая кастрюля. Сравнивайте тепловую равномерность, реакцию, деформацию и массу на каждом размере, а затем закрепляйте отдельную спецификацию по SKU.
Как доказать, что алюминиевый слой проходит по стенкам?
Попросите чертеж слоев, документ на многослойный лист и фотографию или отчет разрушающего разреза из согласованной зоны. Линия слоев на открытом крае может служить визуальным признаком, но окончательная проверка должна быть связана с образцом и прослеживаемой партией материала.
Что отправить поставщику для точной котировки?
Отправьте таблицу размеров и объемов, конструкцию и марки слоев, толщины и допуски, чертеж кромки, ручки и крышки, отделку, испытания, целевой рынок, упаковку, логотип, количество и сроки. Чем меньше неопределенных полей, тем более сравнимыми будут цены.
Получите расчет проекта полностью Tri-Ply
Changwen производит посуду из нержавеющей стали для оптовых покупателей, импортеров, розничных сетей и частных марок. Компания указывает полный производственный цикл, поддержку OEM/ODM, разработку образцов, настройку состава наборов, ручек, крышек, логотипов и упаковки. Подробности о фабрике и производственных возможностях доступны на странице о компании Changwen.
Чтобы получить предметное предложение, отправьте целевой рынок, список SKU, ожидаемую конструкцию слоев, объем заказа, требования к испытаниям, отделке и упаковке через страницу контактов Changwen. Команда сможет подготовить технические варианты и образцы, если вы приложите измеримую спецификацию и обозначите, какие рабочие характеристики являются обязательными.
Следующий шаг: выберите 2-3 ключевых размера, определите сценарии приготовления и целевой ценовой уровень, затем запросите образцы с полной разбивкой слоев. Сравнение образцов по единому тепловому и механическому протоколу даст более надежную основу для массового заказа, чем выбор только по внешнему виду или общей толщине.