Englisth
 Polski

Полное руководство по покупке посуды из нержавеющей стали с зеркальной полировкой
Краткий ответ: посуду из нержавеющей стали с зеркальной полировкой следует покупать не по словам “mirror finish”, а по согласованному визуальному эталону, зоне применения отделки, условиям освещения и измеримым правилам приемки. Зеркальная поверхность повышает воспринимаемую ценность изделия и облегчает удаление некоторых загрязнений, но она также сильнее показывает волны металла, царапины, следы полировального круга и повреждения упаковки. Для оптовой закупки лучший результат дает спецификация, которая отдельно определяет материал, конструкцию, внешний вид, допустимые дефекты, защиту поверхности и порядок контроля партии.
Это руководство предназначено для импортеров, оптовиков, дистрибьюторов и владельцев частных марок. Оно не повторяет общий выбор объема, формы или конструкции кастрюли: эти вопросы уже разобраны в руководстве по выбору кастрюль и сковород из нержавеющей стали. Здесь рассматривается отдельная закупочная задача: как превратить привлекательное зеркальное покрытие в воспроизводимое требование к образцу и серийной партии.
Что означает зеркальная полировка нержавеющей посуды?
Зеркальная полировка означает механически обработанную поверхность с высокой отражающей способностью и очень мелкими следами абразива. Международные отраслевые справочники обычно описывают яркую зеркальную отделку как результат последовательной обработки все более мелкими абразивами и последующего полирования мягким кругом с пастой. Однако бытовое выражение “зеркало” не является полноценной спецификацией: два поставщика могут использовать одинаковое слово для поверхностей с заметно разной четкостью отражения, волнистостью и количеством микрорисок.
Покупатель должен отдельно указать, где требуется зеркало: на внешней стенке, внутри чаши, на крышке, ручках, ободе или только на декоративной полосе. Наружное зеркало отвечает прежде всего за внешний вид на полке, тогда как внутренняя поверхность дополнительно контактирует с пищей и подвергается воздействию металлических инструментов. Одинаковая отделка всех деталей выглядит последовательно, но может увеличить стоимость и сделать следы эксплуатации заметнее.
Чем зеркало отличается от матовой и сатинированной отделки?
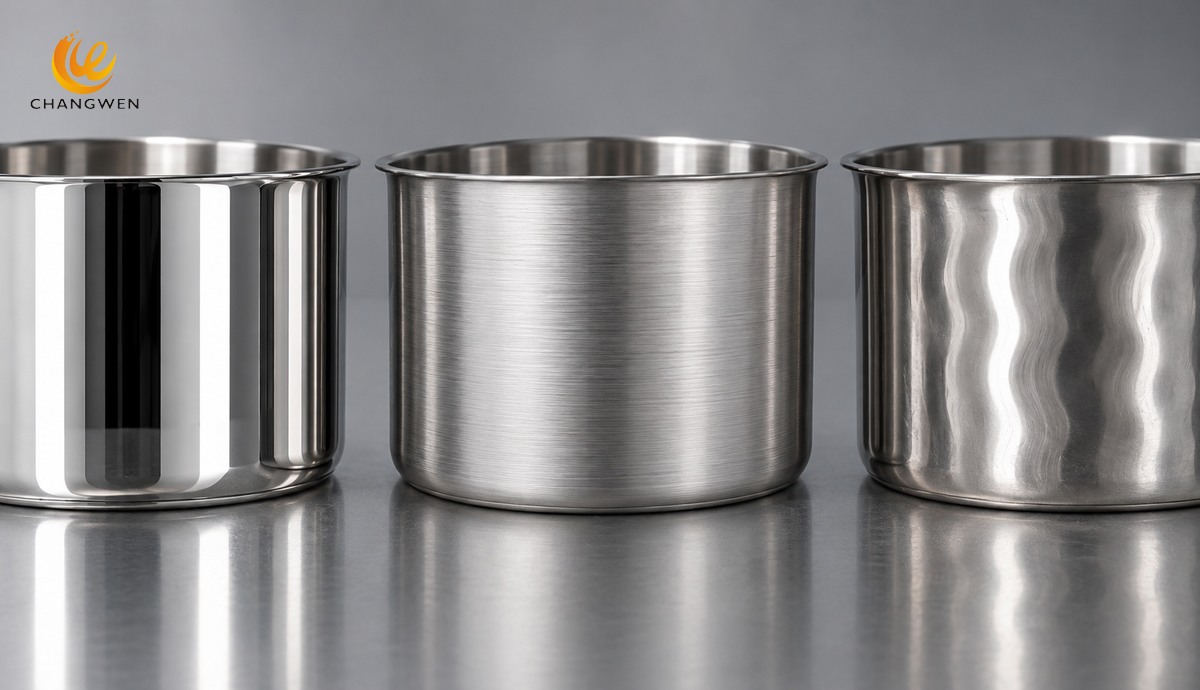
Зеркальная отделка дает четкое отражение и создает премиальное впечатление, но на ней легко видны отпечатки пальцев, водяные пятна и отдельные царапины. Сатинированная или матовая отделка рассеивает свет, поэтому повседневные следы и мелкие потертости менее контрастны. Направленная шлифовка имеет видимое зерно; локальный ремонт возможен только при сохранении направления штриха, иначе восстановленный участок будет отличаться.
Зеркало лучше подходит для наборов, где важны блеск, подарочная презентация и визуальная согласованность на витрине. Сатин практичнее для интенсивной эксплуатации, проката, общественного питания и покупателей, которые не хотят регулярно удалять отпечатки. Комбинированная отделка позволяет оставить зеркало снаружи, а внутри применить более спокойный сатин: такой вариант сохраняет привлекательность и снижает заметность рабочих следов.
| Критерий | Зеркальная отделка | Сатинированная отделка | Комбинированная отделка |
|---|---|---|---|
| Восприятие на полке | Яркое и премиальное | Спокойное и профессиональное | Контрастное и функциональное |
| Видимость отпечатков | Высокая | Ниже | Зависит от зоны |
| Видимость царапин | Отдельные риски заметны | Мелкие риски частично маскируются | Рабочие зоны можно сделать менее маркими |
| Сложность приемки | Высокая из-за отражения | Средняя, важна равномерность зерна | Высокая на границах отделки |
| Подходящий сегмент | Розница, подарок, частная марка | Интенсивное ежедневное использование | Линейки с балансом дизайна и практичности |
Делает ли зеркальная полировка посуду лучше в приготовлении?
Зеркальная полировка сама по себе не делает нагрев быстрее или равномернее. Тепловое поведение определяют толщина стенки, алюминиевый или медный теплопроводящий слой, диаметр дна, качество соединения слоев и плоскостность. Блестящая внешняя стенка может выглядеть дороже, но не компенсирует слишком тонкий корпус, малый теплораспределительный диск или слабое крепление ручек.
Гладкость внутренней поверхности иногда облегчает удаление остатков, но нержавеющая сталь не становится антипригарной только из-за зеркала. Прилипание зависит от температуры, количества жира, влажности продукта и техники приготовления. Поэтому закупщик должен проверять зеркальную отделку как отдельный эстетический параметр, а рабочие характеристики – по отдельному протоколу образца.
Какие марки стали подходят для зеркальной полировки?
Аустенитные нержавеющие стали, часто используемые на внутренней и внешней поверхности посуды, хорошо поддаются глубокой вытяжке и полированию. Но красивое отражение не подтверждает химический состав: разные марки после полирования могут выглядеть очень похоже. Марка стали должна подтверждаться документацией поставщика и, когда риск закупки оправдывает расходы, инструментальным анализом материала.
Выбор марки следует связывать с рынком назначения, пищевым контактом, коррозионной средой и конструкцией изделия. Руководство EDQM по металлам и сплавам для контакта с пищей описывает условия испытаний и предельные уровни выделения элементов, а национальные требования могут различаться. Поэтому покупатель обязан заранее согласовать применимый рынок и документацию, а не использовать блеск поверхности как замену проверке состава.
Связь материала, конструкции и назначения дополнительно рассматривает руководство по выбору кастрюль из нержавеющей стали. В закупочной спецификации полезно указывать марку для каждой детали отдельно, потому что внутренняя чаша, наружная оболочка, индукционный слой и ручка могут выполнять разные функции.
Какие дефекты чаще всего встречаются на зеркальной поверхности?
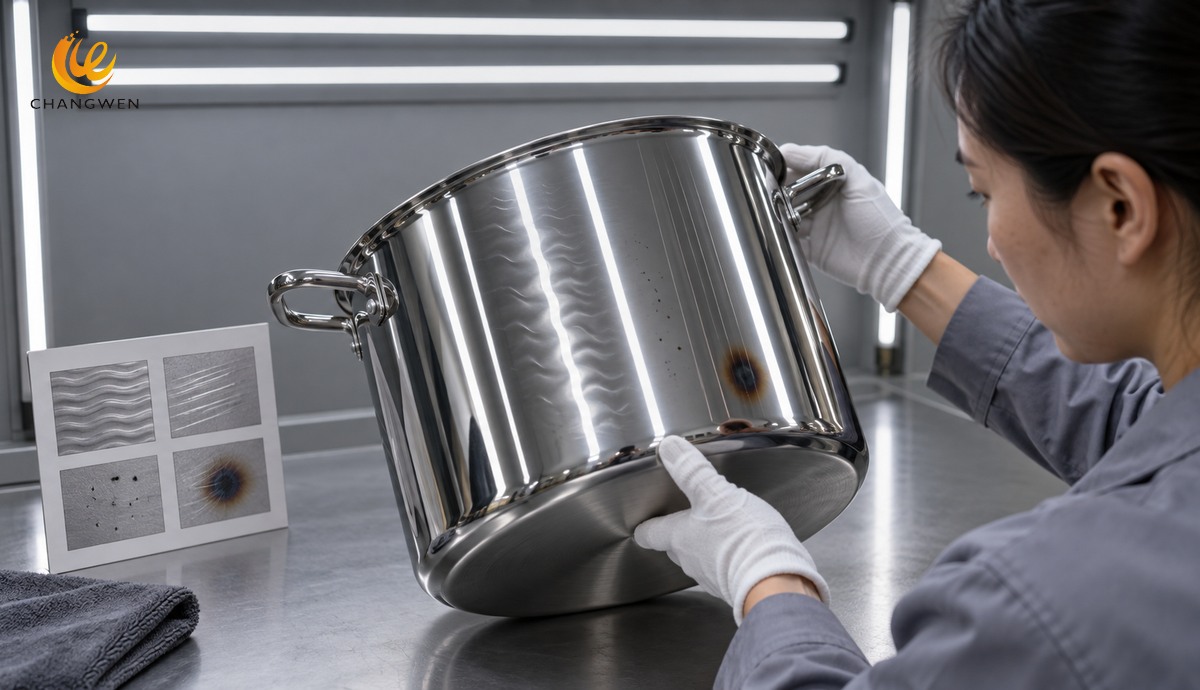
Волны выглядят как искривление прямых отраженных линий. Они возникают из-за неравномерной формовки, локального перегрева, неправильной опоры детали или чрезмерного давления при полировании. Волнистая стенка может быть гладкой на ощупь, но световая полоса сразу показывает искажение, поэтому обычная фотография с рассеянным светом не подходит для приемки.
Тяговые линии и риски представляют собой длинные следы абразива или контакта с оснасткой. Единичная тонкая риска вне главной зоны обзора отличается от группы параллельных линий на лицевой стороне: первая может быть допустимой по согласованному лимиту, а вторая меняет общий внешний вид. Спецификация должна определять длину, количество, контраст и зоны, а не просто запрещать “царапины” без масштаба.
Прижоги и изменение цвета появляются как желтые, коричневые или синие пятна после избыточного тепла, загрязненного круга или неправильно выбранного режима обработки. Такой дефект нельзя принимать как нормальное отражение окружающих предметов. Проверка под нейтральным белым светом и поворот изделия помогают отделить реальное изменение цвета от цветного блика.
Питтинг, точки и поры выглядят как локальные углубления или темные точки. Их происхождение может быть связано с исходной поверхностью металла, загрязнением, формовкой или обработкой. Глубокая точка отличается от удаляемого остатка пасты: поверхность следует очистить согласованным средством, высушить и повторно осмотреть, не маскируя дефект агрессивной переполировкой.
Облачность и разный блеск заметны как матовые пятна или переходы между участками. Причиной может быть неодинаковая последовательность абразивов, износ круга, остатки состава или различие партий материала. Если набор включает несколько предметов, оценивают не только каждый предмет, но и соответствие блеска между кастрюлями, крышками и ручками.
Как проверить четкость отражения без дорогого оборудования?
Практичная проверка использует две или три прямые световые полосы, нейтральный фон и фиксированное расстояние. Кастрюлю устанавливают в одинаковом положении, осматривают спереди и под углом, затем медленно поворачивают. На качественном зеркале отраженные полосы остаются непрерывными и предсказуемыми; волны, вмятины и локальная переполировка изгибают линии или меняют их ширину.
Контроль становится повторяемым только при фиксированных условиях. В карте инспекции следует записать тип света, приблизительную цветовую температуру, расстояние, угол, время осмотра и допустимость использования увеличения. Слишком близкий осмотр под жестким точечным светом обнаружит микроследы, незаметные покупателю, а слишком мягкий свет скроет дефекты, которые проявятся на витрине.
Почему значение шероховатости не заменяет визуальную приемку?
Параметр шероховатости описывает микрогеометрию вдоль конкретной измерительной трассы, но не полностью описывает блеск, четкость отражения или крупную волнистость стенки. Две поверхности с близким показателем могут выглядеть по-разному из-за направления рисок, периодических волн, локальных пятен и различий в полировальном составе. Поэтому число шероховатости полезно как дополнительный контроль процесса, а не как единственный критерий зеркала.
Для массового товара наиболее надежна комбинация: утвержденный физический образец, стандартизированное освещение, карта дефектов с фотографиями и при необходимости инструментальный показатель. Если покупатель требует числовой предел, стороны должны согласовать прибор, длину оценки, направление измерения, подготовку поверхности и метод калибровки. Без этих условий одинаковое число в двух протоколах может быть несопоставимым.
Как разделить поверхность на зоны качества?
Зонирование решает конфликт между идеальным внешним видом и реальной стоимостью производства. Зона A обычно включает лицевую внешнюю стенку и видимую часть крышки; здесь применяют самые строгие ограничения. Зона B может включать заднюю часть, участок рядом с ручками и нижнюю внешнюю стенку. Зона C охватывает дно, скрытые поверхности и места, не видимые при обычной демонстрации.
Один и тот же дефект должен оцениваться по-разному в разных зонах. Короткая слабоконтрастная риска на нижней стороне может не влиять на продажу, тогда как такая же риска в центре лицевой стенки нарушает отражение. Чертеж с цветной разметкой зон и несколькими фотографиями эффективнее фразы “поверхность должна быть идеальной”, потому что снижает пространство для разных толкований.
Что должно быть указано в спецификации зеркальной полировки?
Полная спецификация должна отвечать как минимум на десять вопросов: какая деталь полируется; какая сторона детали является лицевой; какой физический образец считается эталоном; какие зоны контроля используются; при каком свете проводится осмотр; с какого расстояния; какие дефекты запрещены всегда; какие дефекты допускаются с лимитом; как очищают поверхность перед осмотром; как изделие защищают после приемки.
Полезная формулировка может звучать так: “Наружная стенка – зеркальная механическая полировка по утвержденному золотому образцу; отражение линейного источника непрерывное, без видимых волн в зоне A; отсутствие прижогов, питтинга и групповых тяговых линий; осмотр после очистки при нейтральном освещении с согласованного расстояния”. Такая запись лучше слова “8K”, если стороны не определили, что именно означает это коммерческое обозначение для готовой криволинейной посуды.
Как утвердить золотой образец до серийного заказа?
Золотой образец должен представлять не только форму и размеры, но и достижимое серийное качество отражения. Покупатель проверяет его после снятия защитной пленки, очистки и выдержки при комнатной температуре. Затем стороны подписывают или маркируют образец, фиксируют фотографии под согласованным светом и сохраняют по одному экземпляру у покупателя и производителя.
Образец нельзя утверждать только по рекламным фотографиям. Камера, обработка изображения и мягкий свет способны скрыть волнистость и мелкие риски. Видео медленного вращения под прямыми световыми полосами полезнее статичного кадра, но физический образец остается главным сравнительным объектом для цвета, блеска, ощущения кромок и согласованности деталей.
Золотой образец следует связывать с ведомостью изменений. Если меняются толщина заготовки, поставщик листа, геометрия вытяжки, полировальная линия, паста, оснастка или защитная пленка, производитель должен оценить риск для внешнего вида и при необходимости отправить новый образец. Иначе первоначальное одобрение не гарантирует соответствие измененному процессу.
Как проверить образец помимо внешнего блеска?
Зеркальная отделка не отменяет функциональную приемку. Образец проверяют по диаметру, высоте, массе, толщине, рабочему объему, плоскостности дна, посадке крышки, прочности ручек и совместимости с заявленными плитами. Отдельный чек-лист помогает не допустить ситуации, когда красивый образец скрывает недостаточную жесткость или нестабильную конструкцию.
После циклов нагрева и мойки нужно повторно осмотреть поверхность. Цель состоит не в том, чтобы сохранить абсолютный салонный блеск после эксплуатации, а в том, чтобы выявить нестойкие пятна, остатки пасты, изменение цвета вокруг соединений и деформацию, которая меняет отражение. Для сравнения общих параметров образца можно использовать руководство по оценке качества кастрюли.
Как организовать приемку серийной партии?
Серийная приемка должна сравнивать случайно выбранные изделия с золотым образцом, а не с памятью инспектора. План выборки и уровни допустимого качества согласуют до заказа с учетом размера партии, цены ошибки и серьезности дефекта. Критические дефекты, связанные с безопасностью или несоответствием материала, отделяют от крупных визуальных дефектов и мелких косметических отклонений.
Инспектор сначала проверяет упаковку и чистоту, затем осматривает изделие без касания полированной поверхности голыми руками. После визуального контроля измеряют основные размеры и выполняют функциональные проверки. Последовательность важна: неаккуратное измерение штангенциркулем может создать новую царапину, которую затем ошибочно отнесут к производственному дефекту.
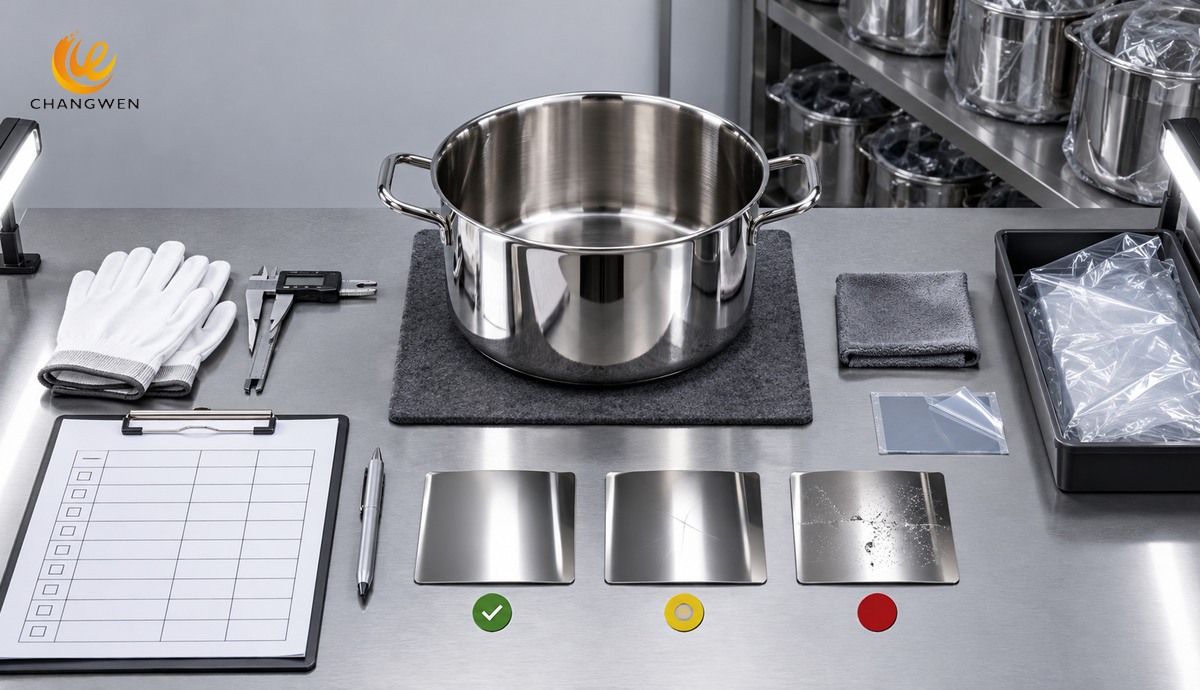
Отчет должен содержать номер партии, количество проверенных единиц, фотографии общего вида, крупные планы дефектов, их размеры, зону расположения и классификацию. Отдельно фиксируют повторяемость: одна слабая риска и одинаковая волна на половине выборки имеют разное значение. Повторяющийся рисунок обычно указывает на системную причину процесса и требует корректирующего действия до отгрузки.
Как упаковка защищает зеркальную поверхность?
Зеркальная поверхность может пройти производство без дефектов и получить повреждения при сборке набора, транспортировке или распаковке. Ручка соседнего предмета, металлический обод крышки, скоба, песчинка в пакете или грубая прокладка способны оставить заметную риску. Поэтому упаковку рассматривают как часть качества отделки, а не как отдельную логистическую задачу.
Защита обычно сочетает чистую пленку или пакет, мягкие разделители, фиксацию крышки и отсутствие контакта металл-металл. Материал пленки не должен оставлять трудноудаляемый клей или пятна после хранения. Испытание транспортной упаковки должно завершаться повторным осмотром по тем же правилам, что и первичная приемка; иначе повреждение будет обнаружено только покупателем.
Для розничного набора важно проверить и процесс распаковки. Если покупателю приходится тянуть металлическую деталь по зеркальной стенке или снимать слишком жесткую пленку инструментом, упаковка создает риск даже без транспортной вибрации. Простая инструкция по безопасному удалению защиты снижает число претензий, которые ошибочно воспринимаются как дефект материала.
Как ухаживать за зеркальной посудой после покупки?
Зеркальную поверхность следует очищать мягкой губкой и средством, совместимым с нержавеющей сталью. Абразивная стальная мочалка, порошок с крупными частицами и движение грязной посуды одна по другой создают риски. После мойки изделие полезно вытереть мягкой тканью, потому что высохшие минеральные капли заметнее на зеркале, чем на сатине.
Радужные тепловые пятна и белый минеральный налет не всегда означают коррозию или низкое качество. Метод очистки следует выбирать по природе загрязнения и инструкции производителя, начиная с самого мягкого варианта. Материал об очистке пригоревшей нержавеющей посуды объясняет восстановление после сложных загрязнений, но профилактика безопаснее интенсивной полировки.
Когда зеркальная полировка оправдывает более высокую цену?
Доплата оправдана, когда отражение поддерживает позиционирование бренда, товар продается через визуальную витрину, подарочная презентация влияет на выбор и компания готова обеспечить подходящую упаковку. Зеркало также уместно, если линейка уже имеет единый блестящий язык дизайна и новый предмет должен совпасть с существующими изделиями.
Доплата менее оправдана для профессиональных кухонь, проката и сценариев, где посуду часто штабелируют и очищают жесткими средствами. В таких условиях сатинированная поверхность дольше сохраняет аккуратный вид. Правильное решение основано не на утверждении, что одна отделка всегда лучше, а на стоимости владения, ожидаемой интенсивности использования и допустимом уровне косметических изменений.
Как сравнивать предложения поставщиков?
Сравнивать цены можно только при одинаковом объеме требований. В запросе следует указать марку и толщину материала, конструкцию дна или корпуса, размеры, массу, зоны зеркальной отделки, уровень качества по золотому образцу, комплектующие, упаковку, испытания и документы. Более низкая цена может означать меньше операций полировки, более широкий допуск на волны или слабую защиту поверхности, а не более эффективное производство.
Покупателю полезно запросить описание процесса контроля, а не коммерческое обещание “высокого качества”. Важные вопросы включают смену полировальных кругов, предотвращение загрязнения, освещение инспекции, очистку пасты, защиту между операциями и прослеживаемость партии. Ответы показывают, способен ли поставщик повторить эталон при массовом производстве.
Контрольный список покупателя перед заказом
- Определите целевого покупателя и причину выбора зеркала вместо сатина.
- Укажите марку и толщину стали отдельно для каждой функциональной детали.
- Отметьте на чертеже зеркальные, сатинированные и скрытые зоны.
- Утвердите физический золотой образец, а не только фотографии.
- Зафиксируйте свет, расстояние, угол и подготовку изделия к осмотру.
- Создайте карту волн, рисок, прижогов, питтинга и облачности.
- Разделите дефекты по зонам и степени серьезности.
- Проверьте функции изделия независимо от качества отражения.
- Согласуйте выборку, отчет и порядок исправления несоответствий.
- Испытайте упаковку и повторно осмотрите поверхность после транспортного теста.
Какие документы следует запросить у производителя?
Комплект документов должен соответствовать реальному рынку продажи и заявленным характеристикам, а не состоять из универсальных сертификатов без связи с товаром. Покупатель обычно запрашивает спецификацию материала, отчет о составе или сертификат партии сырья, чертеж изделия, перечень компонентов, декларации по пищевому контакту и протоколы испытаний, необходимые в стране назначения. В каждом документе полезно проверить модель, материал, дату, лабораторию, метод и связь образца с производственной партией.
Документы по материалу не заменяют осмотр зеркала, а визуальный образец не заменяет документы. Эти два потока контроля отвечают на разные вопросы: химический и конструктивный контроль подтверждает пригодность изделия, а карта поверхности подтверждает согласованный товарный вид. Если один отчет используется для нескольких моделей, поставщик должен объяснить, почему конструкция и контактирующие материалы действительно эквивалентны.
Как рассчитать реальную стоимость зеркальной отделки?
Стоимость зеркала включает больше, чем дополнительное время на полировальном станке. В расчет входят подготовка поверхности после формовки, несколько ступеней абразива, расход пасты и кругов, очистка, ручная обработка сложных зон, более строгая сортировка, защитная пленка, разделители и риск брака. Чем сложнее форма, больше ручек и резче переходы, тем труднее получить одинаковое отражение без локальных волн.
Закупщик должен сравнивать не только цену изделия, но и стоимость несоответствия. Если партия имеет высокий процент косметических претензий, расходы возникают при повторной инспекции, переупаковке, скидках, возвратах и повреждении репутации частной марки. Иногда умеренно более дорогой процесс с устойчивой защитой и четким контролем обходится дешевле, чем низкая исходная цена с нестабильным выходом годных изделий.
Как цвет и форма изделия влияют на восприятие зеркала?
Высокая цилиндрическая стенка показывает длинные отражения и сильнее выявляет вертикальные волны, тогда как округлая форма намеренно искажает окружающую сцену. Поэтому нельзя оценивать два разных корпуса по одинаковой “четкости картинки” без учета геометрии. Правильное сравнение использует одинаковые модели или утвержденные линии отражения, характерные для конкретной кривизны.
Контрастные детали также меняют восприятие. Черные ручки, стеклянная крышка, полированный обод и сатинированное дно создают визуальные границы, на которых несовпадение блеска становится заметнее. При утверждении набора все предметы следует разместить вместе под розничным освещением: отдельная кастрюля может выглядеть приемлемо, но отличаться по тону от остальных компонентов комплекта.
Какие вопросы включить в запрос цены?
Хороший запрос цены просит поставщика подтвердить не только возможность зеркальной полировки, но и точный объем работ. Укажите стороны и детали, эталон поверхности, ожидаемую партию, рынок назначения, упаковку и контроль. Попросите разделить стоимость стандартной отделки, дополнительной защиты и нестандартных требований, чтобы видеть, какой элемент действительно меняет цену.
Вопросы поставщику могут включать: выполняется ли полировка вручную или автоматически; как контролируются сложные участки у ручек; используется ли отдельный инструмент для нержавеющей стали; как удаляются остатки пасты; когда наносится защитная пленка; как предотвращается контакт между предметами; и какие действия применяются при превышении допустимого числа дефектов. Конкретные ответы позволяют сравнить способность поставщиков управлять процессом, а не только сравнить коммерческие обещания.
Какие ошибки чаще всего совершает покупатель?
Первая ошибка – утверждать блестящую фотографию вместо физического образца. Вторая – требовать “отсутствия любых дефектов” без расстояния и освещения, что делает приемку субъективной. Третья – проверять зеркало, но не проверять упаковку. Четвертая – считать полировку доказательством марки стали. Пятая – менять конструкцию после одобрения образца, не оценивая влияние на формовку и отражение.
Еще одна ошибка состоит в переносе требований к плоскому листу на готовую глубоковытянутую кастрюлю без поправки на геометрию. Формовка растягивает металл, а сварка, клепка и полировка работают на криволинейной детали. Достижимый допуск следует подтверждать на образце той же формы и размера, которая пойдет в серию. Такой подход не снижает стандарт качества; он делает стандарт проверяемым и коммерчески управляемым.
Вывод: лучший заказ начинается с эталона, а не с прилагательного
Посуда из нержавеющей стали с зеркальной полировкой является удачным выбором для брендов, которым нужен яркий премиальный внешний вид, но такая отделка требует более точной закупочной дисциплины. Надежная спецификация соединяет физический эталон, карту зон, правила освещения, классификацию дефектов, функциональные проверки и защитную упаковку. Этот подход делает предложения поставщиков сопоставимыми и снижает риск спора после производства.
Changwen предлагает оптовое производство посуды из нержавеющей стали, услуги OEM/ODM и решения для частных марок. Команда может согласовать конструкцию, отделку поверхности, логотип, упаковку и контроль образца в соответствии с позиционированием вашей линейки. Ознакомьтесь с возможностями OEM/ODM, посмотрите каталог продукции или свяжитесь с Changwen, чтобы обсудить образец и получить предложение по оптовому проекту.
Справочные источники: описание промышленных отделок нержавеющей стали опубликовано организацией worldstainless; требования к пищевому контакту следует проверять для конкретного рынка, используя руководство EDQM по металлам и сплавам и действующие национальные нормы.